Nuestra calidad de recubrimiento en polvo es inconsistente — misma línea, misma receta, y las piezas siguen saliendo diferentes. Algunas piezas muestran variación de brillo, otras no curan completamente, otras tienen problemas de adherencia. No sabemos si es el horno, el pretratamiento o el propio recubrimiento.
Los problemas de curado suelen empezar en el horno — pero no siempre. Aquí está de dónde proviene realmente la calidad inconsistente, en el orden en que GAT lo observa con más frecuencia, y las especificaciones reales detrás de solucionar cada una.
El Horno Es el Sospechoso Habitual
Si la temperatura dentro de un horno de curado no es la misma en todas partes, algunas piezas reciben demasiado calor y otras muy poco — y eso se traduce en defectos reales y visibles: variación de brillo, curado incompleto, problemas de adherencia, o un recubrimiento que se ve bien hasta que se somete a pruebas de esfuerzo. Esto es cierto tanto si está curando recubrimiento en polvo, e-coat o pintura húmeda.
Los propios hornos de GAT están fabricados según un estándar específico y verificable: uniformidad de temperatura de ±5°F, verificada mediante pruebas SAT (Satisfactory Acceptance Test) de 9 puntos — no es una afirmación de marketing, es un número comprobado en nueve puntos a lo largo de la banda antes de que el horno se envíe. Ese estándar se mantiene tanto en los Hornos por Tiempos como en los Hornos de Proceso, estos últimos con velocidades de transportador de hasta 90 pies por minuto y un curado de polvo de 12 minutos o menos a 400°F.
Lea el desglose completo de por qué la uniformidad de temperatura del horno determina la calidad del acabado → (contenido en inglés)
Tecnología de Curado: la Elección Equivocada Es un Problema de Calidad, No Solo de Velocidad
Elegir convección cuando una pieza necesita infrarrojo — o al revés — no solo le cuesta tiempo de ciclo. Las piezas pesadas que necesitan un gradiente de calentamiento suave y gradual pueden salir desiguales en un sistema ajustado para ritmos de calentamiento rápidos; las piezas que necesitan un calentamiento rápido y uniforme para evitar el cambio de color pueden verse afectadas en un perfil de convección lento. La elección correcta depende de la masa de la pieza, la química del recubrimiento y la velocidad de línea — no solo de qué horno ya está en el taller.
Lea la comparación completa de convección frente a infrarrojo → (contenido en inglés)
Pretratamiento: Donde a Menudo Comienza Realmente la Calidad Inconsistente
Antes de que una pieza llegue al horno, la química de pretratamiento determina si el recubrimiento tiene una superficie consistente a la que adherirse. Las Arandelas de Polipropileno de GAT admiten fosfato de hierro, fosfato de zinc, nanocerámica, desengrasantes alcalinos y ácidos suaves — compatibilidad real, no una afirmación genérica de “limpiamos piezas” — con tanques estándar que funcionan hasta 150°F y opciones de alta temperatura disponibles para suciedad más difícil.
Una lavadora que no puede mantener una concentración química o temperatura consistentes produce una preparación de superficie inconsistente, lo que se traduce en una adherencia de recubrimiento inconsistente más adelante — incluso si el horno en sí es perfecto.
Líneas Multi-Recubrimiento: Mantener la Calidad Consistente Entre Recetas
Si su línea maneja más de un recubrimiento — poliéster en un turno, epoxi en el siguiente, un trabajo de pintura líquida mezclado — la consistencia de calidad depende de que el horno mantenga una receta de tiempo/temperatura separada y correcta para cada uno, no un ajuste genérico único. Los hornos de GAT almacenan recetas separadas por química de recubrimiento específicamente para que cambiar de trabajo no signifique reajustar todo el proceso manualmente cada vez.
Empiece Ahora
La calidad inconsistente tiene una causa real y localizable — horno, pretratamiento o desajuste de tecnología de curado. La consulta de GAT es gratuita, sin ningún compromiso.
¿Qué productos químicos de pretratamiento son compatibles con las lavadoras GAT?
¿Puede un horno manejar múltiples productos químicos de revestimiento sin variación de calidad entre ellos?
¿A qué temperatura puede funcionar una lavadora PolyPro de GAT para el pretratamiento?
¿Puede GAT asesorar sobre pintura en polvo frente a pintura líquida en cuanto a calidad de acabado y costo?
Lecturas Relacionadas
Why Is Your Powder-Coat Quality Inconsistent? How Oven Temperature Uniformity Fixes It
El desglose completo (contenido en inglés) de por qué la uniformidad de temperatura es la causa raíz detrás de problemas de brillo, adherencia y piezas rechazadas.
LEER MÁS »
Convection Ovens vs. Infrared Ovens: Which Cure Technology Fits Your Parts
Elegir la tecnología de curado equivocada para sus piezas y recubrimiento (contenido en inglés) es en sí mismo un problema de consistencia de calidad, no solo de velocidad.
LEER MÁS »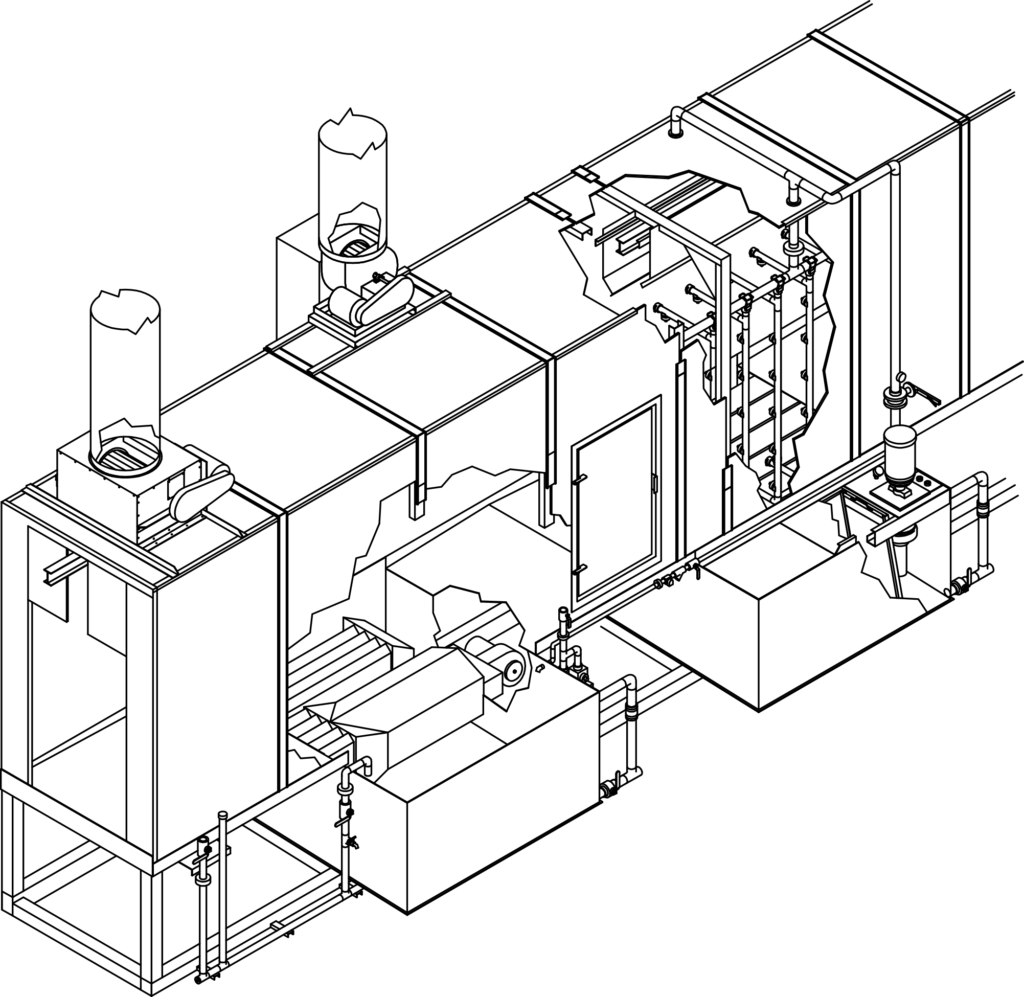
Arandelas de Polipropileno
Compatibilidad química de pretratamiento real y especificaciones — la etapa donde a menudo comienza realmente la calidad inconsistente, antes de que la pieza llegue al horno.
LEER MÁS »