Nuestra línea de acabado es el cuello de botella — pero no sabemos si es el horno, el transportador o algo anterior en el proceso. Sea lo que sea, no alcanzamos nuestro takt time, y no queremos reconstruir toda la línea para solucionarlo.
Esa es una pregunta de diagnóstico, no una pregunta de producto — la solución podría ser el horno, el transportador o un problema de diseño, y la mayoría de los ingenieros se equivocan al adivinar cuál. A continuación, cómo encontrar el cuello de botella real, y una ganancia real y documentada del 40% en tiempo de ciclo tras solucionar el correcto.
Encontrar el Cuello de Botella Real
Cuando una línea de pintura o recubrimiento en polvo no alcanza la cuota diaria, la mayoría de los ingenieros miran primero al horno — a veces con razón, a veces no. Los propios casos de estudio de GAT señalan tres lugares donde realmente se esconde el cuello de botella:
- El ritmo de calentamiento del horno. Un ritmo de calentamiento más rápido permite usar un horno más corto para el mismo curado, y un horno más corto suele significar una línea más rápida. Los hornos de impacto directo cierran esta brecha más rápido (vea abajo).
- El diseño del transportador, no su velocidad. Unos centímetros de holgura en la cadena, un accionamiento subdimensionado o un radio de curva deficiente pueden limitar los pies por minuto mucho antes de que el horno o la cabina se conviertan en el límite.
- Procesamiento por lotes frente a continuo. Si un horno por lotes tarda 7.5 minutos en procesar 6 piezas (incluyendo carga y descarga), un horno continuo — incluso con el mismo tiempo de procesamiento por pieza — puede manejar alrededor de 45 piezas en esa misma ventana de 7.5 minutos. La diferencia está en el tiempo muerto de carga/descarga, no en la química de curado.
La Ganancia del 40% en Tiempo de Ciclo: Hornos de Impacto Directo
Cuando el horno realmente es el cuello de botella, el propio caso de estudio documentado por GAT muestra cómo es solucionarlo: cambiar a hornos de impacto directo — que proyectan aire caliente directamente sobre la superficie de la pieza desde boquillas de alta velocidad, en lugar de simplemente hacerlo circular — redujo el tiempo de ciclo en un 40% sin reconstruir toda la línea.
Los números reales detrás de esa ganancia:
- Altas velocidades de línea: el impacto directo mantiene el ritmo a velocidades de línea superiores a 75 pies por minuto, donde la convección estándar empieza a tener dificultades.
- Uniformidad de temperatura de ±5°F en toda la banda, incluso a esa velocidad, lo que también reduce el cambio de color en cargas de metales mixtos que se curan a diferentes ritmos.
- Ahorro de gas de ~15% gracias a los vestíbulos patentados Air-Seal, que mantienen el calor dentro del horno en lugar de dejarlo escapar al pasillo.
- Menor longitud del horno para el mismo curado, porque el impacto directo calienta más rápido que el aire circulado.
Lea el caso de estudio completo del 40% en tiempo de ciclo → (contenido en inglés)
Ingeniería para su Takt Time, No para una Especificación de Catálogo
El propio planteamiento de GAT es directo: “Cuando el equipo estándar no puede alcanzar su takt time o especificación de calidad, GAT diseña líneas de acabado totalmente personalizadas — desde lavadoras de pretratamiento hasta hornos de curado y transportadores — todo fabricado y programado bajo un mismo techo en Fenton, Missouri.”
Esto se refleja en el propio equipo. Los Hornos de Proceso de GAT funcionan a velocidades de transportador de hasta 90 pies por minuto con un curado de polvo de 12 minutos o menos a 400°F usando zonas de refuerzo IR híbridas. Los Transportadores de GAT mantienen una repetibilidad de velocidad de ±1 pie por minuto con accionamientos VFD — control PLC inteligente que sincroniza el takt time y reduce el trabajo en curso, ya sea que la línea sea de vía aérea, de energía y libre, o I-Beam, desde cargas de vía cerrada de 200 lb hasta 6,000 lb por portador.
El Diseño del Transportador: el Asesino Silencioso de Velocidad
Es fácil culpar al horno o a la cabina cuando una línea no alcanza la cuota — pero el diseño del transportador aéreo suele ser el verdadero culpable. Unos centímetros de holgura en la cadena, un accionamiento mal dimensionado o un radio de curva deficiente pueden robarle pies por minuto a una línea antes de que cualquier cosa más adelante se convierta siquiera en el cuello de botella.
La propia guía de GAT sobre este tema recorre los cinco errores de diseño más comunes — dimensionamiento incorrecto de la capacidad de la vía, dimensionamiento de accionamientos y radio de curva entre ellos — basándose en datos del propio portafolio de transportadores de GAT, desde vía cerrada de 200 lb hasta I-Beam de 6,000 lb y accionamientos de energía y libre.
Lea la guía completa de diseño de transportadores → (contenido en inglés) — nota: esta publicación está pendiente de una actualización de datos con cifras de diseño antes/después más cuantificadas; los errores que documenta son orientación real de ingeniería de GAT hoy en día.
Prueba: una Ganancia Real de Rendimiento del 300%
Santa Rosa Systems (SRS), fabricante de sistemas de transporte y manipulación de materiales en Louisville, KY, necesitaba una nueva línea de recubrimiento en polvo para satisfacer la creciente demanda de sus clientes, sin sacrificar la calidad del acabado ni la fiabilidad de la cadena de suministro.
GAT construyó una línea automatizada personalizada de tres etapas: una lavadora de pretratamiento acuoso, un horno de secado por convección, una cabina de polvo automatizada con capacidad de recuperación y un horno de curado por convección, capaz de manejar piezas de hasta 5’ de ancho × 5’ de alto × 26’ de largo y 5,000 libras. En palabras de SRS:
“La nueva línea nos ha dado la capacidad de superar con creces el rendimiento de nuestro antiguo sistema. Cada día, pintamos el equivalente de 6 a 7 turnos diarios de piezas en comparación con nuestro antiguo sistema de pintura en polvo gracias a la línea que diseñamos con GAT.” — Santa Rosa Systems
El rendimiento mejoró un 300% respecto al sistema anterior.
Lea el caso completo de Santa Rosa Systems →
Empiece Ahora
Todo cuello de botella tiene una causa real, no una suposición. La consulta de GAT es gratuita, sin ningún compromiso.
¿Cuánto tiempo puede funcionar un horno GAT sin mantenimiento sin afectar el rendimiento?
¿Puedo actualizar un transportador antiguo con secciones de energía y libre en lugar de sustituirlo?
¿Con qué frecuencia necesita lubricación la cadena del transportador?
¿Con qué frecuencia hay que cambiar los filtros de la cabina de polvo?
Lecturas Relacionadas
Can't Hit Your Line's Takt Time? A 40% Cycle-Time Gain with Direct-Impingement Ovens
El caso completo (contenido en inglés): cómo el cambio a hornos de impacto directo redujo el tiempo de ciclo un 40% sin reconstruir la línea.
LEER MÁS »
Overhead Conveyor Systems: 5 Layout Mistakes That Kill Line Speed
Capacidad de vía, dimensionamiento de accionamientos y radio de curva (contenido en inglés): los errores de diseño que limitan los pies por minuto de una línea.
LEER MÁS »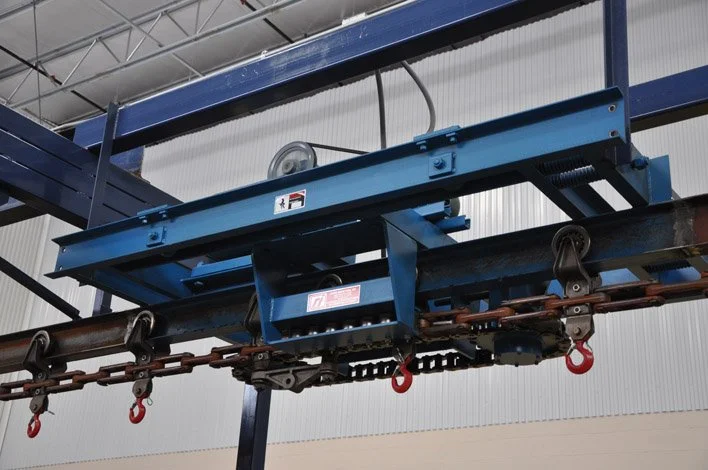
Santa Rosa Systems: Ganancia de Rendimiento del 300%
Cómo una línea de polvo de tres etapas diseñada por GAT permitió a Santa Rosa Systems pintar el equivalente a 6 o 7 turnos de piezas al día, frente a su antiguo sistema.
LEER MÁS »